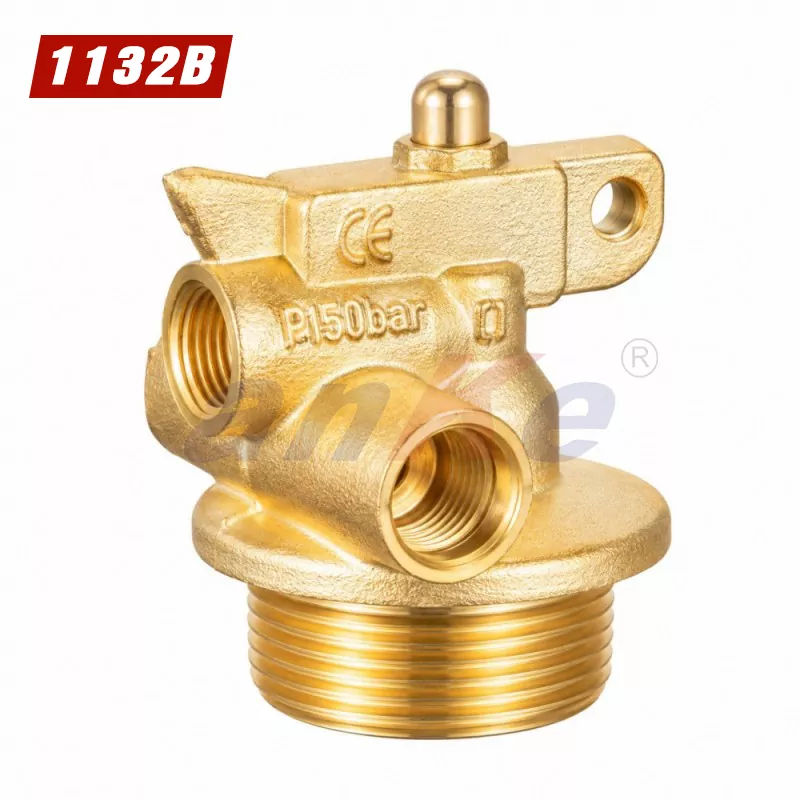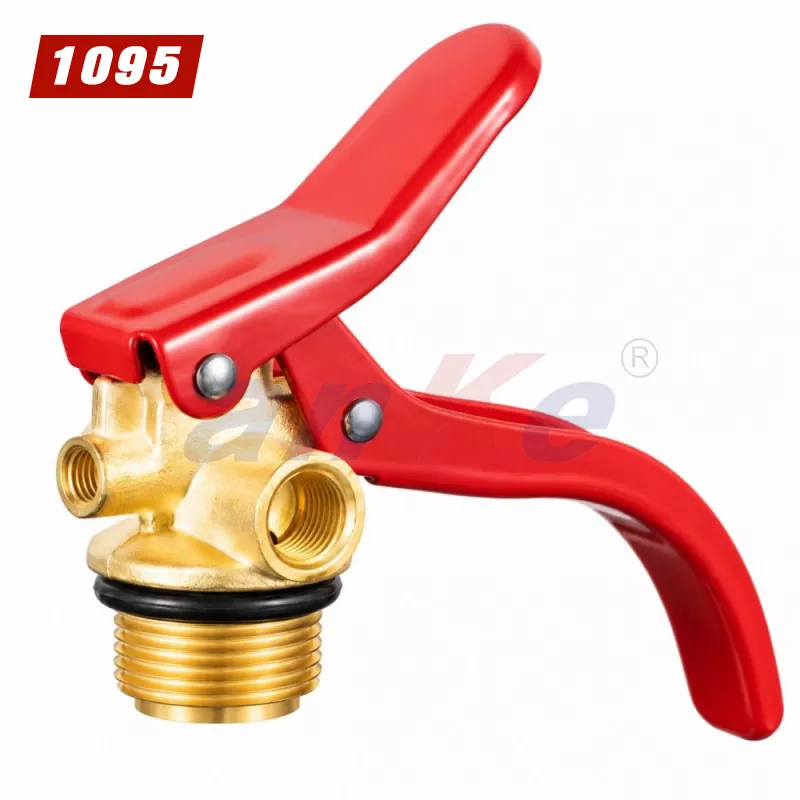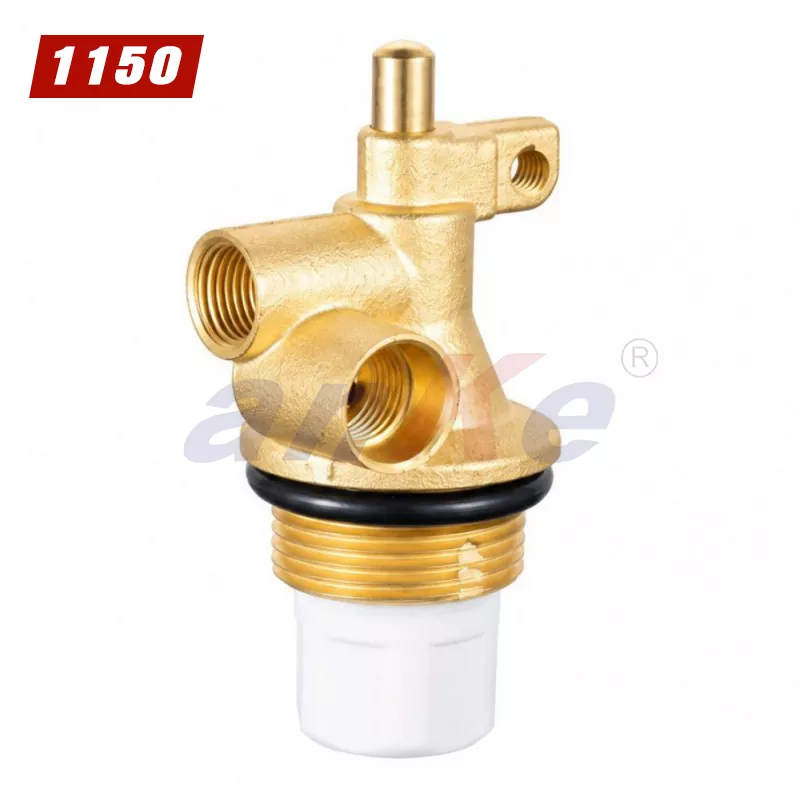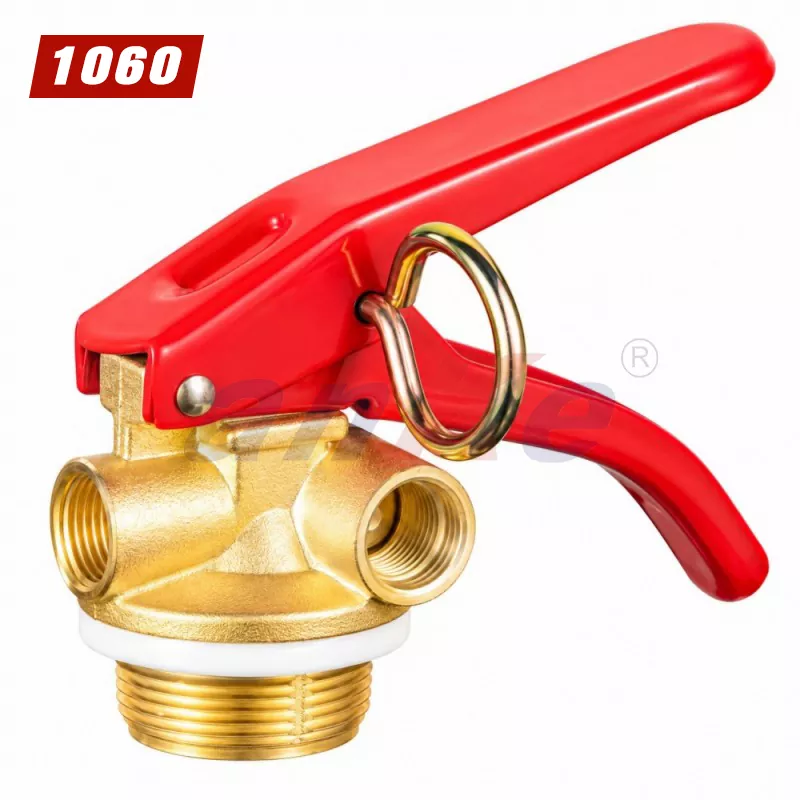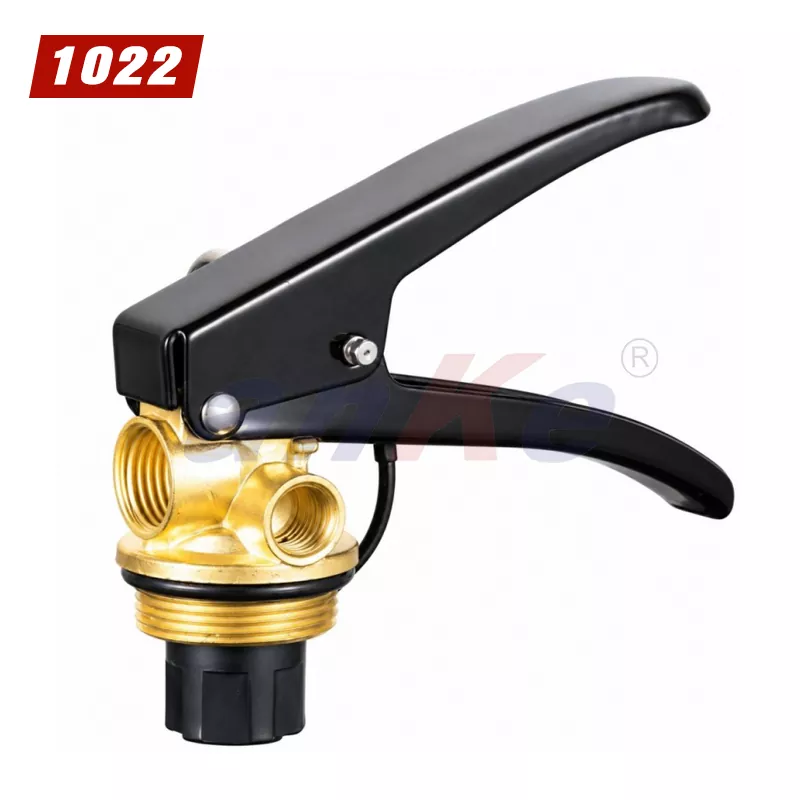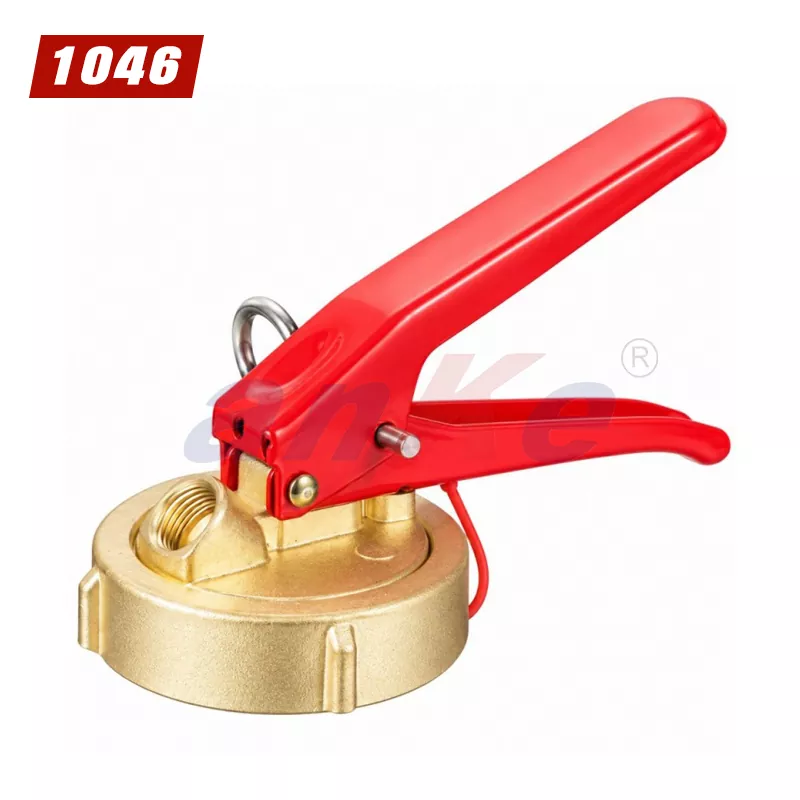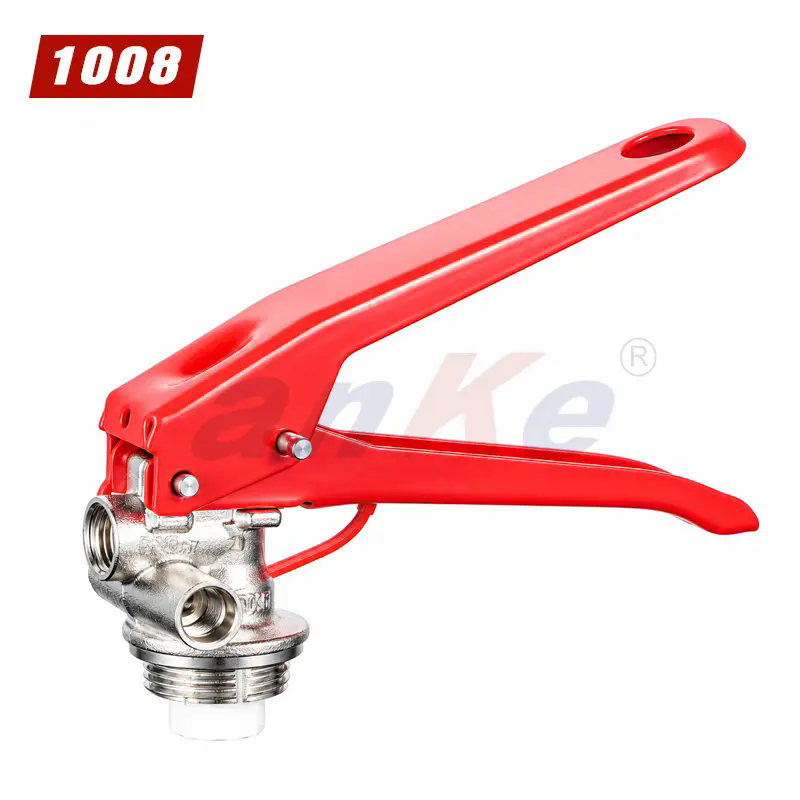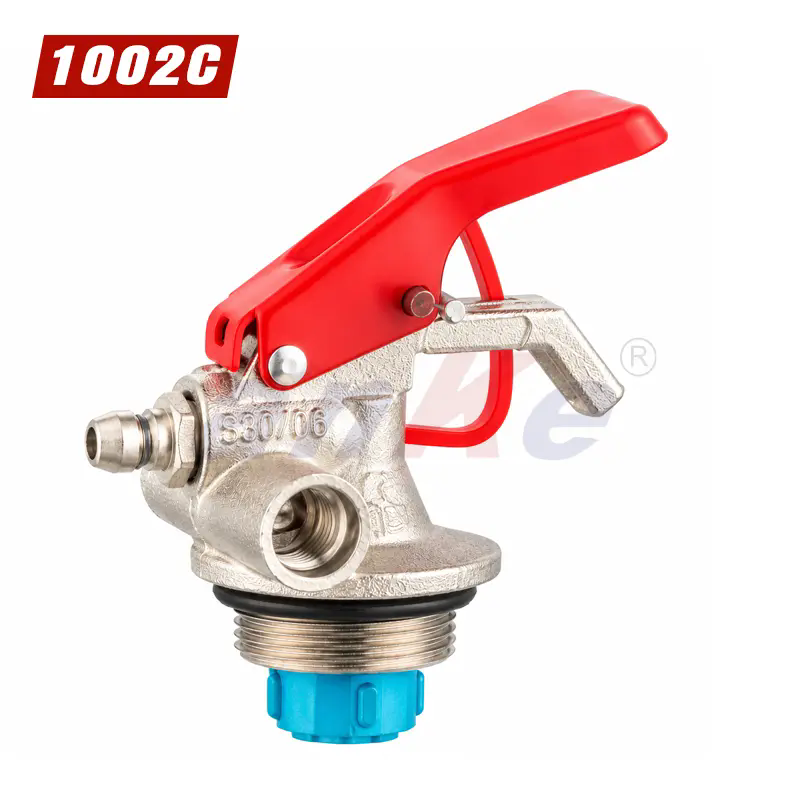
Un estintore a polvere secca è un recipiente a pressione con una valvola nella parte superiore, un tubo all'uscita e un meccanismo di sicurezza che deve funzionare dopo anni di stoccaggio. La valvola è il componente che collega il serbatoio, il tubo, il manometro e la leva di manovra. Se uno qualsiasi di questi collegamenti è errato, l'estintore potrebbe perdere, non scaricare o non riuscire a mantenere la pressione durante un evento reale. Per un produttore che assembla estintori, i dettagli di collegamento della valvola non costituiscono una formalità di acquisto. Sono i requisiti dimensionali e di tenuta che determinano se l'unità finita supera la prova di pressione e la prova di scarico.
Questa guida è scritta per i team di approvvigionamento e qualità che si occupano di approvvigionamentoValvole per estintori a polvere secca. Identifica i dettagli di connessione che devono essere verificati prima che una valvola venga accettata in produzione: la filettatura del cilindro, l'interfaccia di tenuta, il collegamento del tubo e dell'ugello, la porta del manometro, le specifiche di coppia e la documentazione del lotto. Ogni sezione spiega cosa controllare, perché il controllo è importante e quali prove dovrebbe fornire il fornitore della valvola. Il contenuto è organizzato in base alla sequenza di verifica che un produttore dovrebbe seguire e include i parametri del prodotto e i record di test che un fornitore affidabile dovrebbe fornire. Il nostro stabilimento di Ningbo Kaituo Valve Co., Ltd. produce valvole per estintori a polvere secca per l'assemblaggio di estintori e le linee guida riportate di seguito riflettono i controlli di connessione che eseguiamo prima della spedizione.
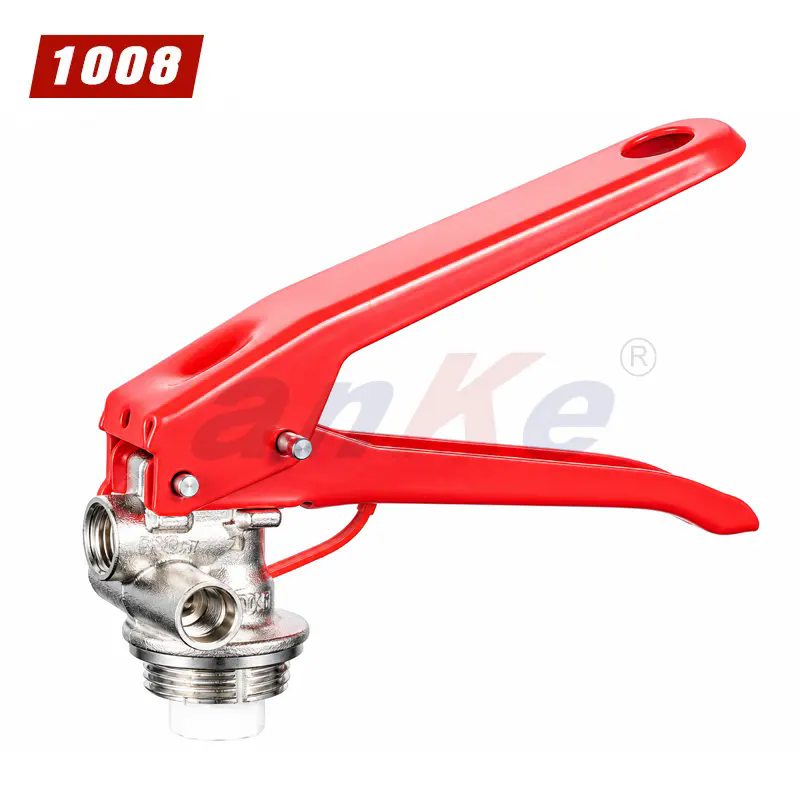
Il primo collegamento da verificare è il filetto che unisce la valvola alla bombola dell'estintore. Questa filettatura è l'interfaccia strutturale e di tenuta primaria e deve corrispondere esattamente al collo del cilindro. La verifica inizia con lo standard del filo. Le valvole per estintori a polvere secca utilizzano comunemente filettature metriche come M30x1,5, M24x1,5 o filettature in pollici come G1/2, a seconda dello standard regionale e del design della bombola. La forma della filettatura, il passo e la classe di tolleranza devono essere confermati rispetto al disegno del cilindro, non rispetto a un valore di catalogo generico. Una valvola con il diametro nominale corretto ma con il passo sbagliato inizierà a innestarsi e quindi a bloccarsi, mentre una valvola con la classe di tolleranza sbagliata potrebbe risultare allentata o potrebbe non sigillare anche se completamente serrata.
La tabella seguente elenca i parametri di connessione che devono essere misurati e registrati per ogni lotto di valvole.
| Parametro | Cosa verificare | Specifica tipica | Metodo di verifica |
| Filettatura standard | Metrico o pollici, forma della filettatura | M30x1,5, M24x1,5, G1/2 o disegno per cilindro | Calibro del filo e confronto dei disegni |
| Passo della filettatura | Distanza tra i fili | 1,5 mm, 1,0 mm o secondo standard | Calibro del passo e misurazione ottica |
| Classe di tolleranza | Montaggio tra valvola e cilindro | 6g/6H o per disegno | Calibri per filettature passa/non passa |
| Lunghezza del filo | Profondità di coinvolgimento | Profondità del collo del cilindro | Profondimetro e prova di montaggio |
| Superficie del filo | Sbavature, danni, rivestimento | Pulito, senza sbavature, rivestimento conforme alle specifiche | Ispezione visiva e sensazione del filo |
| Concentricità | Asse filettato sull'asse del corpo valvola | Entro 0,05 mm TIR | Comparatore su mandrino |
Il controllo della concentricità viene spesso trascurato, ma è importante per l'interfaccia di tenuta. Se l'asse della filettatura non è allineato con l'asse del corpo valvola, la valvola si posizionerà leggermente angolata sul cilindro. L'angolo può essere piccolo, ma può creare una compressione irregolare sulla rondella di tenuta e causare una perdita sul collo del cilindro. La nostra fabbrica aNingbo Kaituo Valve Co., Ltd.controlla la concentricità della filettatura su un campione di ogni lotto prima che le valvole vengano imballate e conserviamo i registri delle misurazioni insieme alla documentazione del lotto.
Per un produttore, la verifica della filettatura dovrebbe essere eseguita all’ingresso della merce, non solo presso lo stabilimento del fornitore della valvola. Un filo corretto presso il fornitore può essere danneggiato durante il trasporto o mescolato con un altro lotto in magazzino. L'ispezione al ricevimento dovrebbe includere il controllo del calibro della filettatura, il controllo della lunghezza della filettatura e un assemblaggio di prova su un cilindro campione. Il montaggio di prova è il controllo più diretto, perché rivela se la valvola si innesta in modo fluido e se si appoggia senza problemi al collo del cilindro. Se l'assemblaggio di prova mostra una lacuna o un punto stretto, il lotto deve essere messo in quarantena e il fornitore deve essere contattato prima che le valvole vengano utilizzate nella produzione.
L'interfaccia di tenuta è la superficie in cui la valvola entra in contatto con il collo della bombola ed è la connessione che determina se l'estintore mantiene la pressione durante la sua vita utile. La guarnizione è solitamente una rondella, un O-ring o una guarnizione sagomata compressa tra il corpo della valvola e il collo del cilindro. La tenuta dipende da tre fattori: la planarità della superficie della sede della valvola, la finitura superficiale del collo del cilindro e la forza di compressione che la filettatura sviluppa quando la valvola viene serrata. Se la superficie della sede della valvola non è piatta, la rondella non si comprimerà in modo uniforme e si formerà un percorso di perdita. Se il collo del cilindro è ruvido o danneggiato, la rondella non sigillerà su di esso. Se la filettatura non sviluppa una forza di compressione sufficiente, la rondella non sarà compressa abbastanza per sigillare.
La catena di guasti riportata di seguito descrive come un piccolo difetto di tenuta diventa un guasto sul campo.
L'interfaccia di tenuta dovrebbe quindi essere verificata su tre livelli. Il primo livello è il controllo dimensionale della faccia di sede della valvola: planarità, rugosità superficiale e assenza di bave. Il secondo livello è il controllo delle rondelle o degli O-ring: materiale, durezza, spessore e compression set. Il terzo livello è la prova di assemblaggio: la valvola viene serrata su una bombola campione e l'insieme viene testato a pressione. La tabella seguente riassume i controlli dell'interfaccia di tenuta.
| Controllo | Cosa verificare | Criterio di accettazione |
| Planarità della faccia della seduta | Nessuna concavità, convessità o inclinazione | Entro 0,05 mm sul viso |
| Rugosità superficiale | Finitura della faccia di tenuta | Ra 1,6 µm o migliore |
| Bavature e danni | Nessuna sbavatura, scheggiatura o graffio | Ispezione visiva con ingrandimento 3x |
| Materiale della rondella | Materiale e durezza | Secondo disegno, NBR o EPDM come specificato |
| Spessore della rondella | Indennità di compressione | A disegno, entro la tolleranza |
| Prova di tenuta dell'assemblaggio | Mantenimento della pressione dopo il serraggio | Nessuna perdita alla pressione di prova specificata |
Il nostro stabilimento di Ningbo Kaituo Valve Co., Ltd. ispeziona la superficie di tenuta e la rondella su ogni lotto di valvole per estintore a polvere secca ed eseguiamo il test di tenuta dell'assemblaggio su base campione. I risultati dei test vengono registrati e conservati. Per un produttore, l'interfaccia di tenuta è la connessione che influenza più direttamente il test di mantenimento della pressione. Se la valvola supera il controllo dimensionale ma non supera il test di tenuta dell'assemblaggio, la causa è quasi sempre la superficie di appoggio o la rondella e il lotto deve essere rivisto prima di continuare l'assemblaggio.
Il collegamento del tubo e dell'ugello è il lato di uscita della valvola e determina se l'estintore può erogare la polvere alla velocità richiesta. La connessione comprende la filettatura di uscita della valvola, il raccordo del tubo, il tubo stesso e l'ugello. La verifica dovrebbe riguardare la corrispondenza della filettatura, la sicurezza del raccordo del tubo, la pressione nominale del tubo e la dimensione dell'orifizio dell'ugello. La corrispondenza della filettatura è il primo controllo: la filettatura di uscita della valvola deve corrispondere alla filettatura del raccordo del tubo e il raccordo deve innestarsi completamente senza filettature incrociate. La sicurezza del raccordo del tubo è il secondo controllo: il raccordo deve essere crimpato o fissato al tubo in modo che non possa staccarsi sotto pressione. La pressione nominale della manichetta è il terzo controllo: la manichetta deve essere tarata per la pressione di esercizio dell'estintore e per la pressione di prova. La dimensione dell'orifizio dell'ugello è il quarto controllo: l'orifizio deve corrispondere alla portata di scarico specificata per la classe dell'estintore.
La tabella seguente elenca i parametri di connessione del tubo e dell'ugello che devono essere verificati.
| Parametro | Cosa verificare | Specifica tipica |
| Filetto di uscita | Standard e dimensioni della filettatura | M16x1,5, G1/2 o secondo disegno |
| Impegno di accoppiamento | Impegno completo del thread, nessun thread incrociato | Turni serrati a mano più specificati |
| Valutazione della pressione del tubo | Pressione di esercizio e di scoppio | Al di sopra della pressione di prova dell'estintore |
| Strappo dell'accoppiamento | Sicurezza dell'accoppiamento sul tubo | Nessun movimento alla forza di trazione specificata |
| Orifizio dell'ugello | Diametro e portata di scarico | Per classe e standard di estintore |
| Flessibilità del tubo | Raggio di curvatura e resistenza alla piega | Per requisito dell'applicazione |
Il collegamento del tubo e dell'ugello viene spesso testato come parte del test di scarica dell'estintore, ma i dettagli del collegamento dovrebbero essere verificati anche all'ingresso della merce. Un raccordo del tubo che non è completamente innestato può superare un test di pressione statica ma separarsi durante lo scarico, quando il flusso e il movimento del tubo applicano carichi aggiuntivi. Un orifizio dell'ugello troppo grande ridurrà il tempo di scarico e potrebbe ridurre il raggio di scarico. Un orifizio dell'ugello troppo piccolo aumenterà il tempo di scarica e potrebbe non fornire abbastanza polvere per estinguere l'incendio. Il nostro stabilimento di Ningbo Kaituo Valve Co., Ltd. fornisce valvole per estintori a polvere secca con filettature di uscita e giunti che corrispondono alle specifiche del tubo del cliente e forniamo i dati di filettatura e accoppiamento con ciascun lotto.
Per un produttore, la connessione del tubo e dell'ugello deve essere verificata con un test di trazione e un test di flusso. Il test di trazione conferma che il giunto non si separerà sotto il carico specificato. Il test di flusso conferma che l'orifizio dell'ugello produce la portata di scarico richiesta. Entrambi i test dovrebbero essere eseguiti su un campione di ciascun lotto e i risultati dovrebbero essere registrati. Se la filettatura di uscita della valvola è corretta ma il raccordo del tubo proviene da un fornitore diverso, i due potrebbero non agganciarsi correttamente. Il produttore deve confermare che la filettatura di uscita della valvola e la filettatura di accoppiamento del tubo appartengono allo stesso standard e alla stessa classe di tolleranza.
La porta del manometro e le connessioni degli accessori sono le interfacce più piccole sulla valvola, ma sono altrettanto importanti per l’affidabilità dell’estintore. La porta del manometro contiene il manometro e deve sigillare contro lo stelo del manometro senza perdite. I collegamenti accessori possono includere il perno di sicurezza, il sigillo antimanomissione, la maniglia per il trasporto e la staffa di montaggio. Ogni connessione ha una funzione diversa e un metodo di verifica diverso. La porta del manometro è una connessione filettata o a innesto e deve essere controllata per verificarne la corrispondenza della filettatura, l'integrità della tenuta e l'orientamento del manometro. La spilla da balia e il sigillo antimanomissione devono essere controllati per verificarne l'idoneità e il corretto funzionamento. È necessario verificare la sicurezza strutturale della maniglia e della staffa.
La lista di controllo seguente copre la porta del manometro e le connessioni degli accessori che devono essere ispezionate prima del montaggio.
La porta del manometro è la connessione che più spesso provoca una lenta perdita dopo il montaggio. La perdita potrebbe essere sufficientemente piccola da superare il test di pressione iniziale, ma può consumare l'estintore nel corso di mesi. La guarnizione della porta del manometro deve pertanto essere ispezionata su ogni valvola e il manometro deve essere serrato alla coppia specificata. Il nostro stabilimento di Ningbo Kaituo Valve Co., Ltd. controlla la filettatura della porta del manometro e la guarnizione su ogni lotto di valvole per estintore a polvere secca e forniamo le specifiche della porta del manometro con la documentazione della valvola. L'obiettivo è garantire che la connessione del manometro sia affidabile quanto la connessione della bombola principale.
Per un produttore, le connessioni degli accessori dovrebbero essere verificate durante la prova di montaggio. Il manometro deve essere installato, la spilla da balia deve essere inserita e la maniglia deve essere azionata. Se una qualsiasi di queste azioni risulta serrata, allentata o disallineata, la valvola deve essere ispezionata prima di riempire l'estintore. Una valvola che supera la prova di pressione ma ha una spilla di sicurezza vincolante è una valvola che potrebbe guastarsi al momento dell'uso.
I controlli di coppia e assemblaggio sono i dettagli finali della connessione che prevengono guasti sul campo. La valvola deve essere serrata sul cilindro ad una coppia specificata. Se la coppia è troppo bassa, la rondella di tenuta non si comprimerà abbastanza e l'estintore perderà. Se la coppia è troppo elevata, il corpo della valvola o il collo del cilindro possono danneggiarsi e la filettatura può essere sottoposta a sollecitazioni eccessive. Anche il raccordo del tubo deve essere serrato alla coppia specificata e il manometro deve essere serrato alla propria specifica. La tabella seguente presenta i controlli di coppia e di montaggio che dovrebbero essere inclusi nella procedura di montaggio.
| Controllo | Specifica | Metodo di verifica |
| Coppia valvola-cilindro | Secondo le specifiche della valvola e del cilindro | Chiave dinamometrica calibrata |
| Coppia di accoppiamento del tubo | Secondo le specifiche del giunto | Chiave dinamometrica calibrata |
| Coppia di misura | Secondo le specifiche del calibro | Chiave dinamometrica calibrata |
| Coinvolgimento del thread | Pieno impegno, nessuna lacuna | Controllo visivo e tattile |
| Funzionamento del perno di sicurezza | Libera circolazione, nessun vincolo | Funzionamento manuale |
| Funzionamento a leva | Corsa fluida, ritorno in posizione | Funzionamento manuale |
Il controllo della coppia deve essere eseguito con una chiave calibrata e la chiave deve essere calibrata all'intervallo definito dal sistema di qualità. Una chiave dinamometrica fuori calibrazione può produrre un giunto serrato eccessivamente o troppo poco, anche se l'operatore ritiene che la coppia sia corretta. La procedura di assemblaggio dovrebbe includere anche un controllo del primo articolo, in cui il primo estintore di un lotto viene ispezionato per verificare l'impegno della filettatura, la coppia e la tenuta stagna prima che il resto del lotto venga assemblato.
Il nostro stabilimento di Ningbo Kaituo Valve Co., Ltd. fornisce i valori di coppia consigliati per le nostre valvole per estintori a polvere secca e contrassegniamo il corpo della valvola con le specifiche di coppia laddove il design lo consente. Forniamo anche la profondità di impegno della filettatura e la sequenza di assemblaggio nel manuale del prodotto. Per un produttore, i controlli di coppia e assemblaggio dovrebbero far parte delle istruzioni di lavoro, non di istruzioni verbali per l'operatore. Un'istruzione scritta con una chiave dinamometrica calibrata è il modo più semplice per prevenire un guasto sul campo causato da un errore di assemblaggio.
La documentazione batch è la prova che i dettagli della connessione sono stati verificati. Un produttore non dovrebbe accettare la spedizione di una valvola senza il pacchetto di documentazione, poiché i dettagli di connessione non possono essere verificati solo dalle valvole. Il pacchetto dovrebbe includere i certificati dei materiali, il rapporto di ispezione dimensionale, il rapporto sul calibro della filettatura, il rapporto sul test di tenuta e il registro della coppia di assemblaggio. La tabella seguente elenca i documenti e i dettagli di connessione che coprono.
| Documento | Dettagli della connessione coperti | Cosa verificare |
| Certificato materiale | Corpo valvola e materiali interni | Grado e tracciabilità |
| Rapporto di controllo dimensionale | Dimensioni della filettatura, superficie di appoggio, uscita | Valori misurati e tolleranze |
| Rapporto sul calibro del filo | Filettatura del cilindro e filettatura di uscita | Risultati Passa/Non Passa per ciascun lotto |
| Rapporto sul test di tenuta | Interfaccia di tenuta e porta del manometro | Pressione del test, durata, risultato |
| Registro della coppia di assemblaggio | Valvola, tubo flessibile, coppia del manometro | Valori di coppia e calibrazione della chiave |
| Registro di tracciabilità del lotto | Tutti i dettagli della connessione | Numero di lotto, data, ispettore |
La documentazione deve essere esaminata al momento dell'ingresso delle merci e qualsiasi documento mancante o incompleto deve essere trattato come una non conformità. Un fornitore che fornisce un certificato di conformità senza i dati misurati è un fornitore che afferma che i dettagli della connessione sono corretti senza prove. Un fornitore che fornisce i dati misurati e i record di test è un fornitore che controlla i dettagli della connessione. Il nostro stabilimento di Ningbo Kaituo Valve Co., Ltd. fornisce il pacchetto di documentazione con ogni spedizione di valvole per estintori a polvere secca e conserviamo i registri per la tracciabilità.
Per un produttore, la documentazione del lotto dovrebbe essere collegata al registro dell'ispezione in ricezione. L'ispezione al ricevimento dovrebbe confermare che i risultati del calibro del filo, i risultati del test di tenuta e le registrazioni della coppia corrispondano al numero di lotto sulla scatola. Se i documenti non possono essere collegati al lotto, la verifica è incompleta. Il pacchetto di documentazione non è quindi un esercizio di scartoffie. È la catena di prove che collega la valvola all'estintore e l'estintore all'utilizzatore.
Domanda 1: Qual è il dettaglio di connessione più critico da verificare in una valvola per estintore a polvere secca?
Risposta: La filettatura della bombola e l'interfaccia di tenuta sono i dettagli più critici perché determinano se l'estintore mantiene la pressione. La filettatura deve corrispondere al collo del cilindro in termini di standard, passo e classe di tolleranza e la superficie di tenuta deve essere piana e priva di bavature. Una mancata corrispondenza della filettatura può causare una perdita o un collo del cilindro danneggiato, mentre un difetto della superficie di tenuta può causare una perdita lenta che supera il test di pressione iniziale ma fallisce sul campo.
Domanda 2: Come posso verificare la filettatura tra valvola e cilindro prima del montaggio?
Risposta: utilizzare un calibro per filettatura passa/non passa che corrisponda allo standard della filettatura del cilindro ed eseguire un assemblaggio di prova su un cilindro campione. Il manometro conferma le dimensioni della filettatura e il gruppo di prova conferma che la valvola si innesta senza intoppi e si posiziona contro il collo del cilindro senza spazi. Registrare i risultati per ciascun lotto e mettere in quarantena qualsiasi lotto che non supera l'assemblaggio di prova.
Domanda 3: Perché la porta del manometro causa perdite lente dopo il montaggio?
Risposta: La porta del manometro ha una piccola guarnizione che potrebbe essere mancante, danneggiata o realizzata con il materiale sbagliato. Se la tenuta non è corretta, l'estintore può perdere pressione lentamente nel corso di settimane o mesi. L'attacco del manometro deve essere ispezionato su ogni valvola, la tenuta deve essere verificata e il manometro deve essere serrato alla coppia specificata. Una perdita lenta all'attacco del manometro spesso non viene rilevata perché la perdita di pressione è graduale.
Domanda 4: Quale coppia deve essere utilizzata per il collegamento valvola-cilindro?
Risposta: La coppia dovrebbe essere ricavata dalle specifiche della valvola e del cilindro, non da una tabella generica. La coppia corretta dipende dalla dimensione della filettatura, dal materiale della rondella di tenuta e dal materiale del collo del cilindro. Utilizzare una chiave dinamometrica calibrata e registrare il valore. Un serraggio eccessivo può danneggiare la valvola o il collo del cilindro, mentre un serraggio insufficiente può lasciare la rondella di tenuta non compressa.
Domanda 5: Quali documenti dovrebbero accompagnare un lotto di valvole per verificare i dettagli della connessione?
Risposta: Il lotto deve includere i certificati dei materiali, il rapporto di ispezione dimensionale, il rapporto sul calibro della filettatura, il rapporto sul test di tenuta, il registro della coppia di assemblaggio e il registro della tracciabilità del lotto. Questi documenti collegano i dettagli della connessione misurata al lotto specifico. Un certificato di conformità senza dati misurati non è una prova sufficiente che i dettagli della connessione siano stati verificati.
I dettagli di connessione in una valvola per estintore a polvere secca sono la filettatura della bombola, l'interfaccia di tenuta, il collegamento del tubo flessibile e dell'ugello, la porta del manometro, le connessioni degli accessori e i valori di coppia. Ogni dettaglio deve essere verificato con il calibro corretto, il test corretto e la documentazione corretta. Una valvola che supera un'ispezione visiva ma non supera un test di tenuta o un test di tenuta è una valvola che causerà un guasto sul campo. Per i produttori, la verifica dovrebbe essere eseguita all'ingresso della merce e durante l'assemblaggio, e la documentazione del lotto dovrebbe essere esaminata prima che le valvole vengano immesse in produzione. Il nostro stabilimento di Ningbo Kaituo Valve Co., Ltd. produce valvole per estintori a polvere secca con dimensioni di connessione, prestazioni di tenuta e documentazione che i produttori devono verificare. Se stai acquistando valvole per l'assemblaggio di estintori, contatta il nostro team per discutere la filettatura della bombola e le specifiche di connessione per la tua linea di produzione.
Contatta Ningbo Kaituo Valve Co., Ltd. oggi stessoper discutere i requisiti delle valvole per estintori a polvere secca e per richiedere le specifiche di connessione e la documentazione del lotto per la linea di produzione.